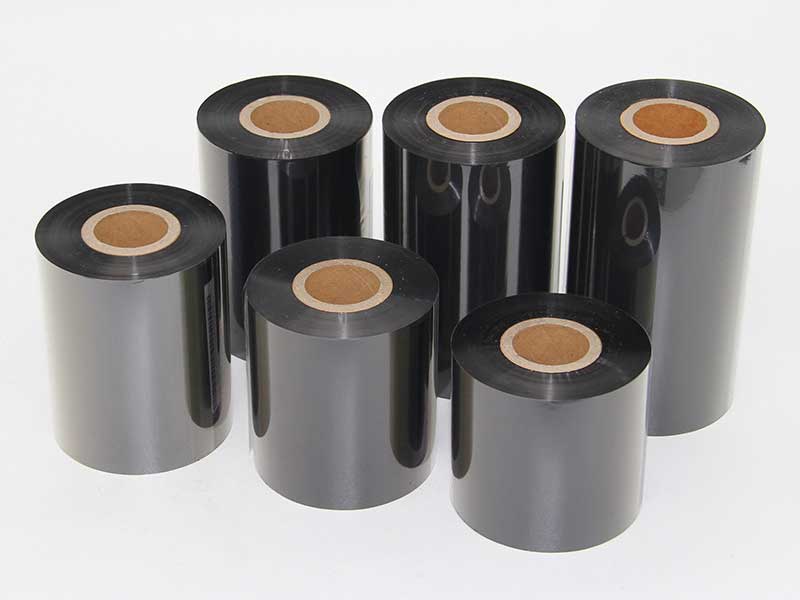
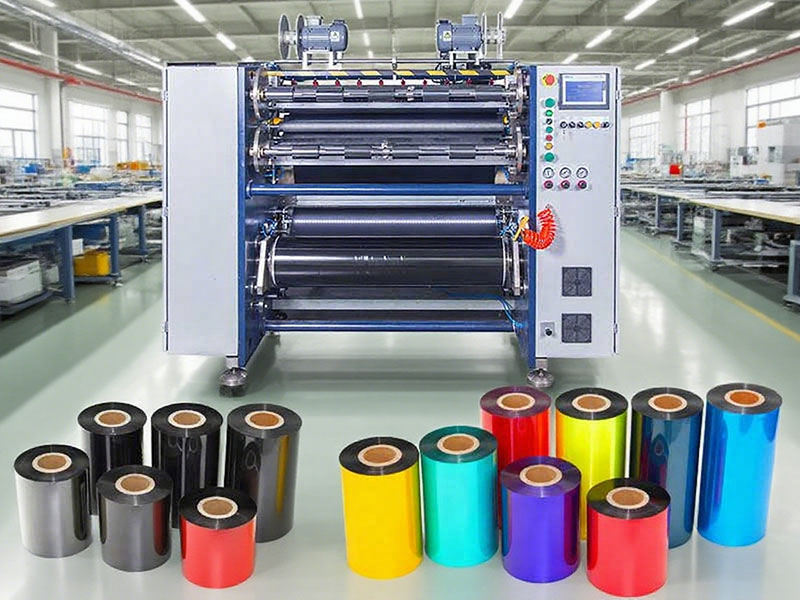
В производстве и обработке термотрансферных лент резка является важнейшим этапом. Качество резки напрямую определяет качество печати и стабильность использования готовой ленты. Однако «неровные края после резки» — это сложная проблема, часто встречающаяся у многих производителей, проявляющаяся в виде зазубренных, заусенцев, волнистых или неравномерных по ширине краев ленты. Это не только влияет на эстетику, но и может привести к смещению ленты, застреванию ленты или даже повреждению печатающей головки во время печати. В данной статье систематически анализируются распространенные причины неровных краев после резки и предлагаются целенаправленные решения.
1. Анализ причин
Неровные кромки при резке обычно являются результатом взаимодействия множества факторов, которые можно разделить на четыре основные категории: оборудование, режущие инструменты, материалы и технологический процесс.
1. Проблемы с точностью и состоянием оборудования.
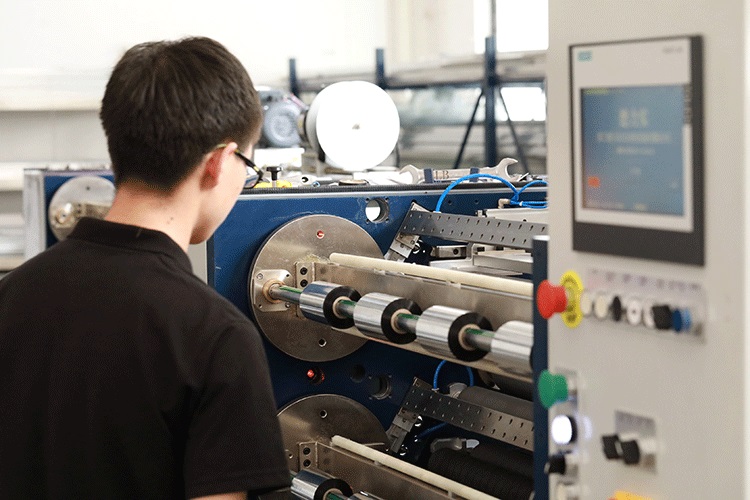
• Биение шпинделя или вала перемотки: износ подшипников, изгиб вала или неплотная установка, вызывающие радиальное биение во время вращения и неровные края ленты при перемещении вала.
• Старение или деформация прижимных роликов (резиновых роликов): Неравномерная твердость поверхности, локальный износ или чрезмерная цилиндричность поверхности ролика могут вызывать боковое смещение или колебания натяжения ленты во время зажима.
• Неравномерность параллельности направляющих роликов: если направляющие ролики не параллельны, лента будет извиваться и смещаться во время работы, что приведет к несовпадению краев.
• Нестабильная система контроля натяжения намотки: чрезмерные колебания натяжения или неправильная настройка конусности намотки приводят к неравномерному расположению лент на сердечнике намотки, что вызывает неровные края.
2. Проблемы с инструментом для продольной резки.
• Износ или сколы круглого лезвия: После длительного использования лезвие затупляется или на нем появляются мелкие зазубрины, вызывающие образование прорезей, которые больше не «резаются», а «отрываются», в результате чего образуются заусенцы или пилы.
• Неправильное сцепление верхнего и нижнего лезвий: При продольной резке глубина зацепления между верхним и нижним лезвиями (или круглым и нижним лезвиями) слишком велика или слишком мала. Если она слишком велика, это вызовет деформацию сжатия; если слишком мала, резка не может быть выполнена полностью.
• Плохая параллельность валов: Монтажный вал, на котором расположен нож, не параллелен нижнему валу ножа, что приводит к смещению траектории разреза и образованию волнообразного рисунка на кромках.
• Ненадежная установка лезвия: лезвие не зафиксировано в держателе инструмента, что вызывает вибрацию или осевое перемещение при высокоскоростном вращении.
3. Характеристики материалов углеродных лент
• Неравномерная толщина подложки: Сами исходные материалы имеют большие допуски по толщине и продольные полосы. В процессе резки тонкие участки склонны к растяжению, в то время как толстые участки обладают высоким сопротивлением, вызывая колебания по краям.
• Плохая адгезия или гибкость чернильных покрытий: Некоторые недорогие ленты имеют слишком твердые или хрупкие чернильные слои, что приводит к растрескиванию при разрезании, отслаиванию порошка или образованию зазубренных краев.
• Сильное статическое электричество: Материал генерирует значительное статическое электричество, из-за чего лента прилипает к направляющим роликам или лезвиям, что приводит к неравномерному вытягиванию.
4. Вопросы эксплуатации и настройки
• Неправильное натяжение при намотке: слишком низкое натяжение, неплотное прилегание материала и смещение; чрезмерное натяжение вызывает деформацию материала, особенно на пленочных подложках.
• Слишком высокая скорость резки: скорость превышает критическое значение оборудования или инструментов, что усиливает вибрацию и снижает динамическую устойчивость материала.
• Неравномерное давление на намоточный ролик: давление на сердечник намоточного ролика неравномерно, из-за чего один конец натянут, а другой ослаблен, что приводит к неровным краям.
2. Решения
Для решения этих проблем можно применить подход, при котором «сначала выявляются общие причины, а затем конкретно устраняются».
1. Осмотр и техническое обслуживание оборудования.
• Регулярно проверяйте биение шпинделя и намоточного вала: используйте индикатор часового типа для измерения биения на конце и в центре вала. Если оно превышает 0,05 мм (в зависимости от точности оборудования), замените подшипник или отрегулируйте/замените вал.
• Замените или отшлифуйте ролик: отшлифуйте поверхность резинового ролика, чтобы восстановить его цилиндрическую форму; или перейдите на износостойкие материалы, такие как полиуретан.
• Калибровка параллельности всех направляющих роликов: используйте параллельную линейку или лазерный центратор для обеспечения параллельности всех осевых линий направляющих роликов, при этом погрешность должна составлять не более 0,1 мм/метр.
• Оптимизированная система контроля натяжения: Проверьте датчики и контроллеры натяжения, чтобы убедиться, что колебания натяжения остаются в пределах ±5%; Установите соответствующий конус намотки (обычно 5°-15°) в зависимости от ширины и толщины ленты.
2. Управление инструментами
• Регулярная замена/заточка лезвий: установите интервалы замены инструмента в зависимости от объема производства (например, заточка каждые 100 000 минут резки) и используйте профессиональные инструменты для проверки кромки на отсутствие сколов.
• Отрегулируйте длину зацепления верхнего и нижнего лезвий: для обычных лент (толщина 4-10 мкм) рекомендуемое зацепление верхнего и нижнего лезвий для продольной резки составляет 0,05-0,1 мм. Регулировку можно производить с помощью щупов или на основе опыта (толщина, эквивалентная легкому надавливанию на половину листа бумаги формата А4).
• Коррекция параллельности вала инструмента: Освободите держатель вала инструмента и с помощью индикатора часового типа одновременно отметьте оба конца верхнего и нижнего валов, обеспечив погрешность параллельности ≤0,03 мм.
• Затяните крепежные винты лезвия: После каждой замены или регулировки лезвия используйте динамометрический ключ для затяжки с заданным моментом затяжки и нанесите клей, предотвращающий ослабление.
3. Оптимизация материалов и технологических процессов.
• Входной контроль материалов: Проведение выборочных проверок равномерности толщины каждой партии ленточных подложек; несоответствующие материалы возвращаются или отбраковываются.
• Контроль температуры и влажности в цехе: температура 22±2°C, влажность 50%±10%, что эффективно снижает статическое электричество и деформацию материалов под воздействием влаги. Установка стержней для устранения статического электричества (переменного или импульсного типа) в месте перед размоткой и резкой.
• Настройте параметры прорезки:
◦ Натяжение при разматывании: лента должна быть плоской и не растянутой; для ПЭТ-подложек обычно поддерживается на уровне 8-15 Н/100 мм ширины.
◦ Скорость резки: Постепенно увеличивайте скорость, начиная с низкой (например, 80 м/мин), наблюдая за массой кромки, и после определения критической точки уменьшите ее на 10-15%, установив общую скорость.
• Проверьте прижимной ролик намотки: убедитесь, что давление слева и справа одинаково. Измерить давление можно с помощью манометра, регулируя давление цилиндров или пружин на обоих концах.
4. Операционные стандарты и обучение
• Разработать стандартные операционные процедуры (СОП) для уточнения значений натяжения, скорости и ресурса инструмента для лент различных характеристик.
• Перед запуском машины необходимо использовать «метод подачи бумаги» (прогон через машину пустого отсека с отходами), чтобы проверить наличие смещений и отрегулировать все механизмы коррекции.
• После нарезки каждого рулона немедленно берутся образцы, которые затем используются с помощью увеличительного стекла или проектора для проверки аккуратности кромок, с незамедлительной обратной связью и корректировкой при обнаружении дефектов.
3. Процесс экспресс-инспекции (для использования на месте)
При появлении неровных краев рекомендуется быстро проверить их в следующем порядке:
1. Проанализируйте явление: края всего рулона однородны и неровны, или же неровности локализованы или возникают периодически?
◦ Равномерное и неравномерное вращение роликов → Проверьте износ лезвий, величину захвата и параллельность направляющих роликов.
◦ Периодическое (возникает один раз за оборот) → Проверьте, нет ли на подшипниках шпинделя/вала перемотки и лезвиях сколов в одной точке.
2. Прислушайтесь к звукам: слышны ли какие-либо необычные звуки трения или вибрации в зоне разреза? → Проверьте состояние контакта подшипников и лезвий.
3. Прикосновение к кромке: сильные заусенцы? → Лезвие затупилось или недостаточно плотно прилегает; есть ли твердый выступ на кромке? → Чрезмерное прилегание или неравномерное давление ролика.
4. Проверьте сердечник ролика: выровнена ли торцевая поверхность намотки с одной стороны или она неровная? → Неравномерное давление на намоточный ролик или неправильный конус натяжения намотки.
5. Тест на замедление: уменьшите скорость на 30%. Если наблюдается улучшение, значит, скорость слишком высокая или динамическое равновесие нарушено.
4. Заключение
Неровные кромки при резке ленты — это комплексная проблема технологического процесса, и универсального решения не существует. Ключ к успеху заключается в создании систематических механизмов предотвращения и контроля: регулярное техническое обслуживание оборудования, научно обоснованное управление инструментами, оптимизация параметров процесса и стандартизированные операционные процедуры. Для компаний инвестиции в высокоточный нож и установку системы визуального контроля в режиме реального времени (мониторинг кромок) могут увеличить затраты в краткосрочной перспективе, но в долгосрочной перспективе это может значительно снизить процент брака и повысить стабильность качества продукции. Помните: ровные кромки — результат тщательной работы каждой части станка для резки. При возникновении проблем следует сохранять спокойствие и тщательно проверять четыре ключевых элемента — нож, вал, ролик и натяжитель — для устранения большинства дисбалансов кромок.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




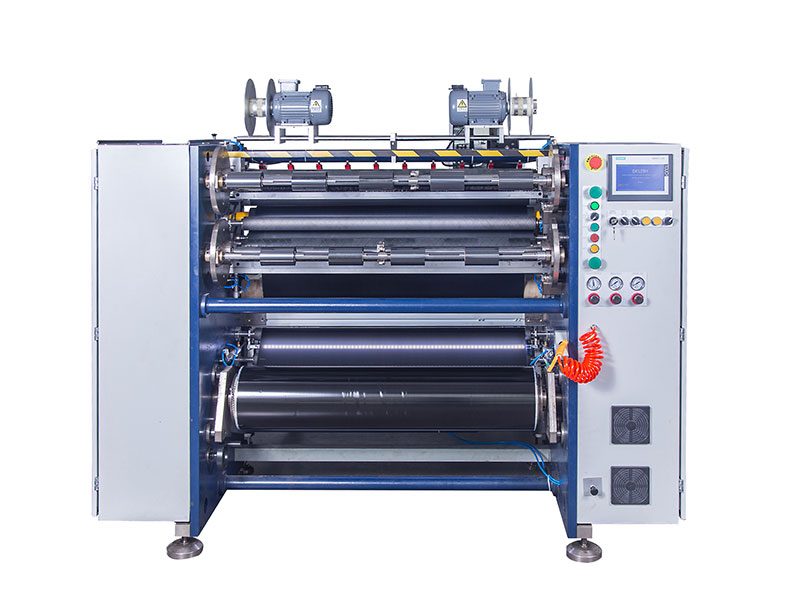 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках






