В области термотрансферной печати качество лент напрямую определяет качество печати, а машины для нарезки лент являются ключевым оборудованием для обработки больших рулонов сырья и превращения их в узкие готовые изделия, подходящие для различных принтеров. В связи с растущими требованиями к допуску на ширину углеродной ленты, плоскостности торца и эффективности использования материала в таких отраслях, как производство штрихкодов, этикеток, упаковки и других, повышение точности нарезки и снижение потерь материала стало ключевой задачей для предприятий, стремящихся к снижению затрат и повышению эффективности.
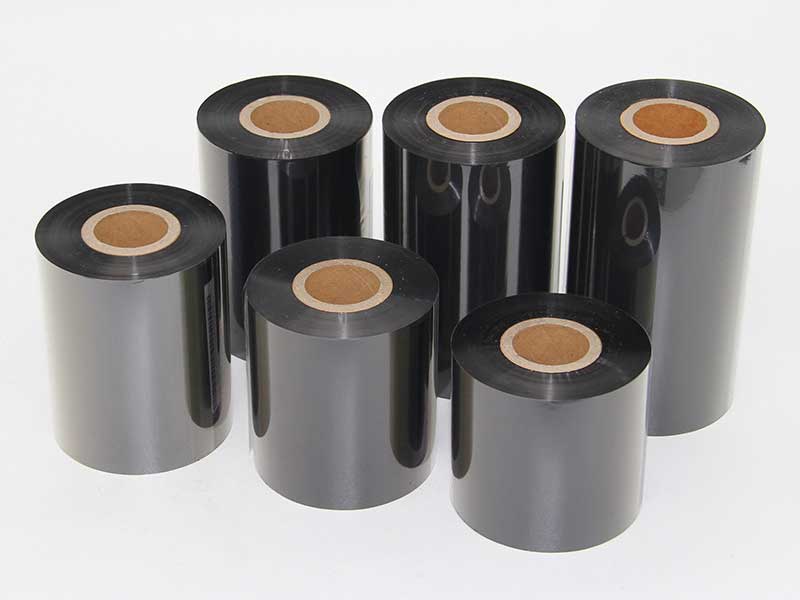
1. Ключевые факторы, влияющие на точность продольной резки, и меры по ее оптимизации.
Точность резки обычно отражается в допусках по ширине (например, ±0,1 мм), вертикальности поверхности и отсутствии заусенцев или складок. К основным факторам, влияющим на точность, относятся:
1. Проектирование и техническое обслуживание высокоточных инструментальных комплектов.
◦ Материал инструмента и режущая кромка:Для обеспечения остроты и износостойкости кромок используйте сверхтвердые и износостойкие твердосплавные или керамические дисковые ножи. Пассивация инструментов приводит к экструзионным разрезам, вызывающим деформацию кромки в результате растяжения.
◦ Точность сборки верхнего и нижнего ножейПри резке круглым ножом необходимо точно отрегулировать перекрытие верхнего и нижнего ножей, а также боковой зазор в соответствии с толщиной ленты (обычно 4-8 мкм). Слишком малые зазоры приведут к образованию заусенцев от трения, а слишком большие — к разрыву кромок. Точность на уровне микронов гарантируется использованием лазерного установщика инструмента или автоматической системы регулировки инструмента.
◦ Управление сроком службы инструментаСоздайте файлы для замены инструмента и регулярно проверяйте степень износа кромки, чтобы избежать постепенного снижения точности, вызванного износом инструмента.
2. Оптимизация системы контроля натяжения
◦ Управление натяжением с обратной связьюВместо традиционного механического фрикционного диска используется маятниковый датчик или детектор натяжения в сочетании с сервомотором для формирования замкнутой системы управления постоянным натяжением. Натяжение при намотке и размотке следует регулировать независимо, чтобы избежать продольного или поперечного сжатия подложки ленты (обычно полиэфирной пленки) из-за колебаний натяжения.
◦ Стратегия конусного натяженияС увеличением диаметра обмотки натяжение должно автоматически уменьшаться (обычно линейно или по кривой в зависимости от «коэффициента конусности»), чтобы предотвратить натяжение внутри и ослабление снаружи или намотку типа «хризантемовая сердцевина», и обеспечить аккуратность готовой торцевой поверхности.
3. Стабильность системы подачи
◦ Динамическая балансировка и параллельность направляющих роликовВсе проходные и выравнивающие ролики должны пройти высокоточную динамическую балансировку и убедиться в их параллельности друг другу. Любое радиальное биение или асимметрия оси приведут к боковому раскачиванию материала, вызывая вибрацию границы разреза.
◦ Устранение статического электричестваВысокоскоростная резка лент (до 300-500 м/мин) подвержена возникновению статического электричества, из-за чего подложка впитывает пыль или прилипает к инструменту. Установка активных стержней для устранения статического электричества (например, ионизационных стержней переменного тока) может уменьшить смещение подачи, вызванное электростатическими помехами.
4. Цифровое позиционирование и обнаружение
◦ Онлайн-осмотр с помощью видеомикроскопаВстроенная камера с высоким увеличением позволяет в режиме реального времени контролировать край прорези, автоматически выявлять заусенцы, надрезы или отклонения ширины с помощью алгоритмов обработки изображений и передавать данные в сервосистему для точной настройки.
◦ Привод сервопривода держателя инструментаДля обеспечения осевого перемещения каждого держателя инструмента используется независимый сервомотор, что позволяет реализовать замкнутую систему управления положением и полностью исключить ошибку позиционирования, вызванную зазором механического ходового винта.
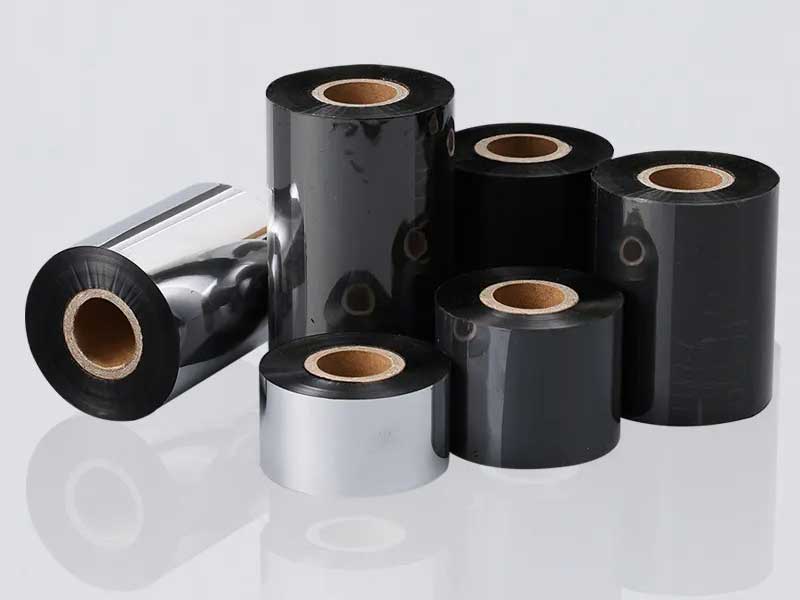
2. Специальные стратегии по снижению материальных потерь
Потери материала в основном происходят из-за: отходов при регулировке оборудования, повреждений кромок при резке, отходов рулонов, образовавшихся из-за некачественной намотки, и отходов в местах соединений. Ухудшение качества может быть вызвано:
1. Сокращение потерь при настройке станка и пробной резке.
◦ Алгоритм автоматического позиционирования инструментаПосле ввода комбинации ширины готового изделия система автоматически рассчитывает оптимальную схему расположения инструмента (например, послойную резку), максимизирует ширину основной катушки и автоматически перемещает держатель инструмента в целевое положение, чтобы избежать многократных ручных проверок расположения режущего инструмента, приводящих к образованию отходов.
◦ Быстрая смена заказа (SMED)Разработка модульных компонентов держателя инструмента позволяет проводить предварительную настройку инструмента в автономном режиме. При смене заказа общее время одной настройки сокращается с 30 минут до 5 минут, а соответствующие потери при настройке могут быть уменьшены более чем на 80%.
2. Минимизировать отходы по краям.
◦ Функция динамической резки кромкиДля рулонов с плохим покрытием кромок или неравномерной толщиной, машина для продольной резки может автоматически определять эффективную ширину, контролировать положение режущих ножей с обеих сторон в режиме реального времени и обрезать только минимальное количество некачественных кромок (можно сжать до 2-3 мм).
◦ Автоматическая намотка и прессование отходов кромокОбрезанный узкий краевой материал подается в пылесборник отходов с помощью потока воздуха под высоким давлением или вращающегося сопла, чтобы предотвратить наматывание краевого материала на направляющий ролик или его попадание в рулон готовой продукции, избегая образования побочных отходов.
3. Улучшить качество намотки и исключить «брак мелких рулонов».
◦ Перемотка с переменным шагомВ качестве намоточного вала используется вал со спицами или прижимной ролик, способный качаться в осевом направлении, благодаря чему между каждым кольцом ленты и нижним слоем возникает небольшое смещение (несовпадение намотки), что устраняет локальные выпуклости или складки и увеличивает нормальную длину катушки.
◦ Автоматическое определение суставовУстановите оптический датчик отверстий или толщиномер на разматывающем конце, чтобы автоматически отмечать стыки или дефекты при их обнаружении и автоматически останавливать или выталкивать рулон при перемотке в это положение, предотвращая тем самым брак всей рулонной ленты из-за внутренних дефектов.
4. Управление убытками на основе данных
◦ Интегрировать систему управления производством (MES) для регистрации коэффициента использования, доли кромочного материала и процента брака каждой партии основных валков. Анализ данных позволяет определить, вызваны ли потери проблемами с инструментом, параметрами натяжения или сырьем, что дает возможность внести точные корректировки.
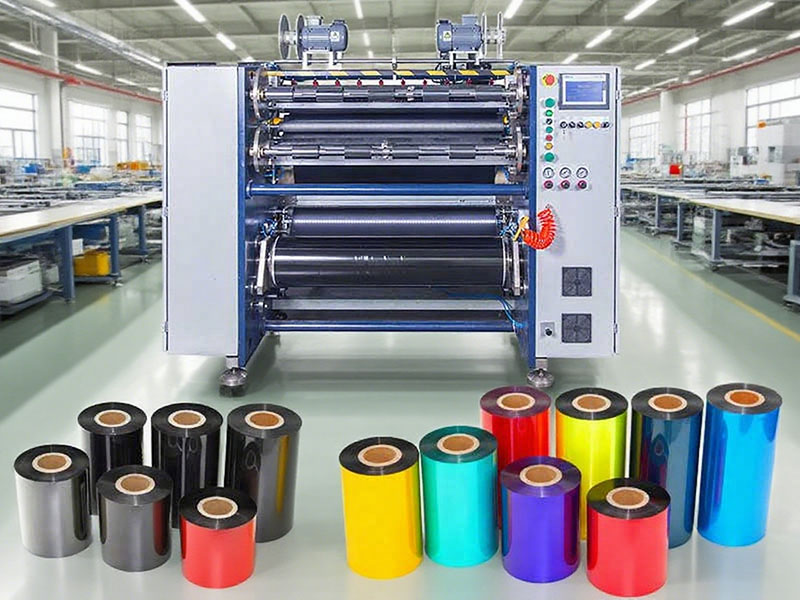
3. Общая оптимизация интеллектуальной модернизации
Современные высокопроизводительные станки для продольной резки лент постепенно внедряют цифровые двойники и самообучающиеся системы. Например, оборудование автоматически определяет оптимальную скорость резки, кривую натяжения и зазор между инструментом в зависимости от типа ленты (на восковой основе, смешанная основа, на основе смолы) и толщины; модели машинного обучения прогнозируют и компенсируют механические ошибки на основе исторических результатов резки. Такая комплексная интеллектуальная система позволяет стабилизировать точность резки в пределах ±0,05 мм, а коэффициент использования материала может быть увеличен до более чем 98%.
Эпилог
Повышение точности работы ленточнорезильного станка и снижение потерь материала — это не два отдельных показателя, а системный подход, работающий в комплексе с механической конструкцией оборудования, алгоритмами управления, технологией инструмента и управлением производством. От высокопрочных держателей инструмента до интеллектуальной системы натяжения с обратной связью, от электростатического контроля до отслеживания данных — каждая небольшая оптимизация накапливается, что в конечном итоге отражается в меньшем допуске готовой продукции, большем количестве готовых рулонов на квадратный метр основной катушки и меньшем количестве остановок и регулировок. Для таких высококачественных расходных материалов, как термотрансферные ленты, «более точная резка и меньшие потери материала» является наиболее прямым источником прибыли. Производителям следует отдавать приоритет модернизации системы управления натяжением и системы позиционирования инструмента старых ленточнорезильных станков, исходя из фактической структуры продукта, что обычно является точкой входа с самым высоким соотношением затрат и результатов.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



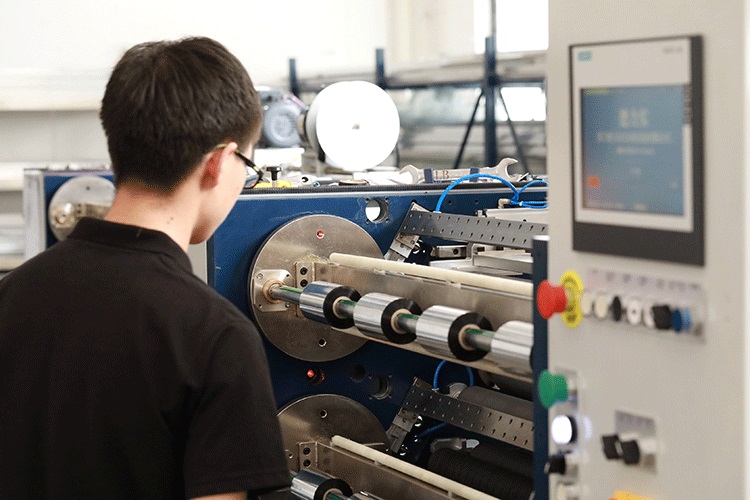
 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Перемотчик печатной ленты для карточек
 Полуавтоматический резак для термотрансферной ленты RSDS2 PLUS






