В высококачественной упаковке, этикетках с защитой от подделок, декоративных материалах и других областях качество фольги для горячего тиснения напрямую влияет на визуальный эффект и рыночную стоимость конечного продукта. Процесс нарезки фольги для горячего тиснения является ключевым этапом, определяющим качество продукции — точность ширины нарезки и аккуратность краев, что напрямую связано с последующим эффектом горячего тиснения и использованием материала. В последние годы, благодаря прорыву в технологиях высокоточного производства, станки для нарезки фольги для горячего тиснения достигли микронной точности, исключив отклонения в размерах на корню и установив новый стандарт качества для отрасли.
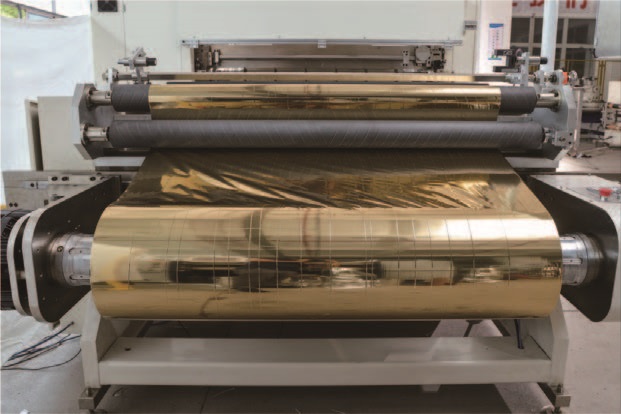
1. Точность на микронном уровне: жесткие требования к резке фольги при горячей штамповке.
Фольга для горячего тиснения обычно состоит из нескольких слоев, таких как полиэфирная пленка, разделительный слой, красящий слой и металлическое покрытие, и имеет толщину всего от 12 до 30 мкм. В процессе резки часто возникают отклонения в размерах, в том числе:
• Допуск по ширине превышает стандарт.: что приводит к неточному выравниванию рисунка во время горячей штамповки, а также к рассеиванию или отсутствию отражения металла по краям;
• Змеевидное отклонениеКрай фольгированной ленты после намотки становится волнистым, и последующий процесс разматывания не позволяет добиться стабильной фиксации;
• Заусенцы на торцах и спайкиМелкие частицы мусора загрязняют поверхность горячей штамповки, вызывая дефекты бронзирования или песчаные ямки.
Для таких областей применения, как высококачественные косметические коробки, упаковка для табачных изделий и алкоголя, а также линии защиты валюты от подделок, допуск на ширину прорезки обычно должен контролироваться в пределах ±0,05 мм или даже больше. Традиционные механические штамповочные системы или обычное сервоуправление уже не могут удовлетворить это требование.

2. Технологические прорывы: от механической точности до интеллектуального управления с обратной связью.
Достижение точности резки на микронном уровне достигается не за счет модернизации одного компонента, а благодаря глубокой интеграции механических, электрических и программных систем.
1. Высокоточный механический фундамент: жесткость и низкий уровень вибрации.
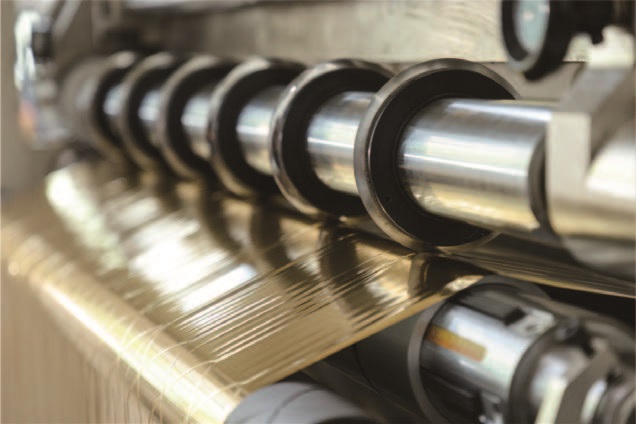
• Сверхточная система режущего валаВал режущего инструмента изготовлен из цельной легированной стали, радиальное биение контролируется в пределах 2 мкм, а высокопрочный корпус с двойным подшипником эффективно подавляет микровибрации при работе на высоких скоростях.
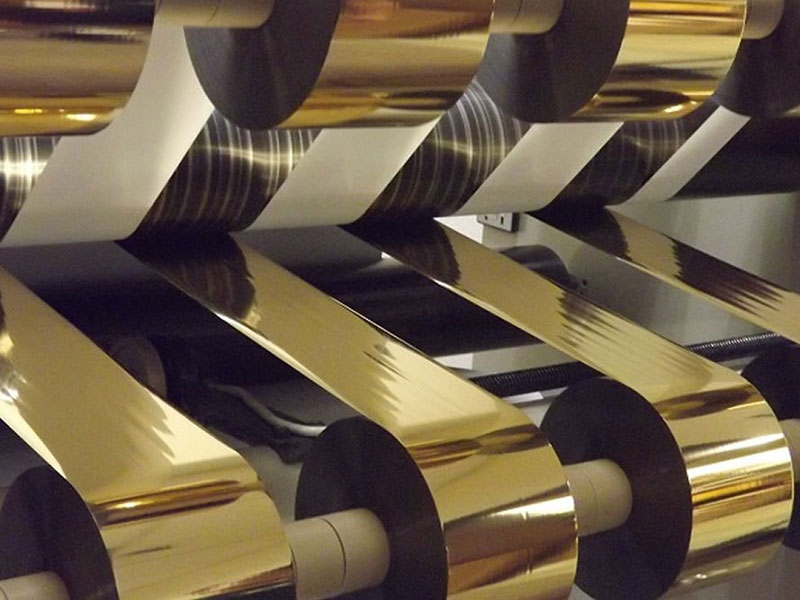
• Революция в инструментах для продольной резки: Переход от традиционных круглых ножей к ножам с микрозубцами, покрытым карбидом или алмазом, увеличивает время сохранения остроты режущей кромки в 3-5 раз и значительно сужает ширину зоны деформации фольги во время резки, уменьшая погрешность размеров, вызванную пластическим расширением реза.
• Направляющий ролик для воздушной поплавковостиНа поверхности направляющего ролика ключа расположены микроотверстия, благодаря которым лента поднимается воздушной пленкой, что устраняет колебания натяжения и боковое смещение, вызванные контактным трением.
2. Система точного контроля натяжения: управление на уровне микроньютонов.
Фольга для горячей штамповки имеет низкий модуль упругости при растяжении, и даже небольшое неравномерное натяжение приведет к усадке по ширине или деформации при растяжении. В современных станках для продольной резки используются:
• Двухосевой датчик натяжения с замкнутым контуром управления: определение фактического натяжения в реальном времени при размотке, намотке и прокатке с разрешением ±0,1 Н.
• Адаптивный ПИД-регулятор и алгоритм нечеткого управления: динамически регулирует крутящий момент магнитопорошкового тормоза и серводвигателя в зависимости от изменения материала фольги, толщины и диаметра катушки, а также подавляет колебания натяжения в пределах ±0,5%.
• Система качающихся роликов с низкой инерциейПоворотный рычаг из углеродного волокна с беслюфтовым приводом быстро поглощает небольшие скачки натяжения и предотвращает мгновенное растяжение ленты для серфинга.
3. Интеллектуальная коррекция и выравнивание: позиционирование в поперечном направлении с точностью до микрона.
• Ультразвуковой/фотоэлектрический двухрежимный датчик: обнаружение положения края фольги в реальном времени, разрешение 1 мкм, время отклика < 2 мс.
• Направляющая рама с линейным электроприводомПо сравнению с традиционными цилиндрами или винтами, линейные двигатели не имеют обратного люфта, точность коррекции достигает ±0,01 мм, а плавное движение происходит без дрожания.
• Визуальный мониторинг полного кадра с помощью ПЗС-матрицы:После разрезания устанавливается высокоскоростная промышленная камера для измерения фактической ширины каждой полоски фольги в режиме реального времени, а данные передаются обратно в систему управления для формирования полностью замкнутого контура регулировки.
4. Цифровой двойник и алгоритм предварительной компенсации
Усовершенствованный станок для продольной резки также оснащен системой цифрового двойника. Перед началом резки система имитирует смещенную нагрузку, тепловое расширение и механическую упругую деформацию режущей кромки при использовании различных материалов и диаметрах рулонов, и заранее задает величину коррекции расстояния между инструментом. Например, при повышении температуры вала инструмента на 2°C система автоматически компенсирует расстояние между левым и правым держателями инструмента на -3 мкм, чтобы компенсировать расширение зоны резки, вызванное тепловым расширением.
3. Практический эффект: устранение промышленной ценности, создаваемой отклонениями.
Благодаря станкам для продольной резки с микронной точностью производители фольги для горячего тиснения могут добиться значительных улучшений:
| Показатели | Традиционное оборудование | Оборудование с точностью до микрона. |
| Допуск на ширину прорезки | ±0,10 мм~±0,20 мм | ±0,02 мм~±0,05 мм |
| Отклонение (на метр) | ≤0,5 мм | ≤0,05 мм |
| Высота торцевой заусенки | >30 мкм | <8 мкм |
| Коэффициент использования готовой продукции | 92%~95% | 98%~99.5% |
| процент брака при горячей штамповке | 1.5%~3% | <0.3% |
На основе расчетов средних предприятий с годовым объемом производства 1 миллион квадратных метров фольги для горячей штамповки, сокращение припуска по ширине и количества отходов составляет всего два пункта, что позволяет сэкономить более 500 000 юаней на материальных затратах в год. В то же время, торцевая поверхность фольговой полосы после резки становится гладкой, а намотка — плавной, что значительно повышает скорость работы и производительность последующего оборудования для горячей штамповки.
4. Вызовы отрасли и будущие тенденции
Несмотря на значительный прогресс в технологии микрорезки, по-прежнему существуют проблемы, связанные с новыми требованиями, такими как сверхтонкая фольга для горячей штамповки (толщина базовой пленки менее 6 мкм), биоразлагаемые материалы для горячей штамповки и резка больших рулонов шириной более 2 метров:
• Чувствительность к температуре и влажностиНекоторые новые материалы значительно изменяются после поглощения влаги, что требует сочетания с онлайн-измерением ширины и компенсацией в реальном времени;
• Динамическая устойчивость на высоких скоростях:Когда скорость резки превышает 500 м/мин, стабильность воздушной пленки и теплоотвод лезвия становятся узкими местами.
В перспективе планируется следующее:
• Самообучающаяся настройка параметров ИИ: Обучить модель на большом объеме исторических данных о резке, чтобы она автоматически рекомендовала оптимальные параметры натяжения, давления ножа и коррекции отклонений.
• Измерение ширины с помощью голографического лазера в режиме онлайн: использование принципа дифракционной решетки для достижения бесконтактной обратной связи в реальном времени с шириной менее микрона;
• Интеллектуальное управление сроком службы инструмента:Благодаря анализу спектра высокочастотных вибраций, можно прогнозировать время микропассивации лезвия и автоматически затачивать инструмент заранее или запрашивать его замену.
5. Заключение
От «приблизительно неплохо» до «контролируемой на микронном уровне» резка фольги для горячего тиснения — это не просто игра в точные числа, а результат совместных инноваций в области механического проектирования, высокоточных датчиков, автоматического управления и материаловедения. Когда машина для резки может стабильно фиксировать допуск в пределах 1/3 диаметра пряди, это не только исключает отходы и дефекты, вызванные отклонениями в размерах, но и повышает конкурентоспособность продукции из фольги для горячего тиснения на рынке высокотехнологичной продукции. Для упаковочных и полиграфических компаний, стремящихся к совершенству, машины для резки с микронной точностью перестают быть просто «плюсом», а становятся пропуском в высокотехнологичное производство.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Станок для горячей штамповки и продольной резки фольги
 Резак для голографической фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






