В процессе производства термотрансферных лент заднее покрытие является ключевым функциональным слоем – оно играет важную роль в снижении трения, снятии статического электричества и защите печатающей головки. Царапины, повреждения, тиснение и другие дефекты заднего покрытия в процессе резки приводят к прерываниям печати, поломке игл и браку всей ленты. Поэтому предотвращение и контроль повреждений заднего покрытия ленточных резцов является первоочередной задачей контроля качества предприятий, занимающихся производством лент.
В данной статье систематически рассматриваются меры по предотвращению повреждений, которые могут быть реализованы по пяти направлениям: механизм повреждения, факторы, связанные с оборудованием, управление технологическим процессом, подбор материалов и ежедневное управление.
1. Первым делом распознайте: четыре типичных вида повреждений заднего покрытия.
Прежде чем обсуждать «как это предотвратить», необходимо точно определить тип ущерба:
| Тип травмы | производительность | Распространенные причины |
| Продольные царапины | Непрерывные тонкие линии вдоль направления ленты. | Заусенцы направляющего ролика, контакт с кромкой, частицы пыли |
| Локальное тиснение | Неровные вмятины или углубления | Прижимной ролик, посторонний предмет, экструзия торцевой поверхности намотки |
| Ссадины/отбеливание | Поверхность равномерно изношена и имеет белый цвет. | Чрезмерное натяжение и трение скольжения на контактной поверхности |
| Поперечно-полосатые поражения | Периодически повторяющиеся следы | Поверхность ролика исчерпана, и подшипник поврежден. |
Принцип суждения:Наблюдайте при ярком косом свете с помощью увеличительного стекла и проверяйте по машинной печати, а не только невооруженным глазом.
2. Оборудование: конструкция станка для продольной резки с защитой от повреждений.
1. Обработка поверхности направляющих роликов
• Предпочтительный: Сверхтонкие зеркальные алюминиевые направляющие ролики (Ra ≤ 0,05 мкм) или направляющие ролики с керамическим покрытием
• НеполноценныйМелкие отверстия или царапины на хромированных роликах могут повредить заднее покрытие.
• Частота проверокПеред каждой сменой проверяйте поверхность направляющего ролика тыльной стороной ладони, чтобы убедиться в отсутствии заусенцев.
2. Роликовый режим передачи
• Использование конструкции с активным и плавающим роликами снижает трение скольжения между задним покрытием и неподвижной поверхностью.
• Резиновое кольцо-опора следует использовать по возможности для прохождения ролика, при этом только его край должен касаться ленты, чтобы избежать трения о заднюю поверхность всей рамки.
3. Система ножей для продольной резки
• Зазор между круглым ножом и нижним режущим элементом контролируется в пределах 0,02–0,05 мм.
• Лезвие не должно соприкасаться напрямую с задним покрытием (резку следует производить со стороны базовой пленки).
• Очищайте вал инструмента от пыли и остатков клея каждые 8 часов.
4. Намоточный ролик
• Твердость валика по Шору А составляет 60–70, что приведет к разрушению заднего покрытия.
• Поверхность ролика должна быть бесшовной и цельной.
• Натяжение намотки регулируется путем уменьшения конусности, чтобы избежать чрезмерного давления на внутреннее кольцо.
3. Параметры процесса: совместная оптимизация натяжения, скорости и траектории.
1. Контроль натяжения (наиболее важный аспект)
• Рекомендуемое натяжение при резке: 6–12 Н/м (с поправкой на ширину ленты и толщину базовой пленки).
• Обратная сторона с покрытием находится под давлением, и чем больше натяжение, тем выше риск повреждения от трения.
• Метод проверки: После остановки пометьте сердечник обмотки синим, красным или чернильным цветом и проверьте, нет ли царапин на обратной стороне покрытия после разматывания.
2. Скорость продольной резки
• Рекомендуемая скорость: 150–250 м/мин
• Чрезмерная скорость → задействован воздух → возникает микровибрационное трение между задним слоем покрытия и направляющими роликами.
• Для высокоскоростной резки необходимо использовать электростатические стержни (для уменьшения царапин, вызванных статическим притяжением пыли).
3. Оптимизация траектории движения ленты
• Поверхность с обратным покрытием должна стараться не касаться жесткого направляющего ролика, отдавая предпочтение мягким или бесконтактным направляющим.
• Вместо традиционных направляющих роликов используются пневматические рулевые тяги или изогнутые направляющие.
4. Подбор материала: Характеристики заднего покрытия определяют границу сопротивления.
Различные системы покрытия обратной стороны имеют очевидные различия в устойчивости к царапинам:
| Тип задней части пальто | Функции: | Риск разрезания |
| система силиконового масла | Хорошая смазка и слабая адгезия | Легко протирается, пыль не прилипает. |
| система органических смол | Высокая твердость и износостойкость | Относительно безопасно |
| Акрил на водной основе | Защита окружающей среды и высокая поверхностная энергия | Легко приклеивается и оставляет следы. |
Целевые меры:
• Силиконовое масло нанесено на обратную сторону → Все контактирующие поверхности должны быть зеркально отполированы, любые заусенцы строго запрещены
• Водорастворимая основа для покрытия → регулирует влажность в мастерской (50–65%), предотвращая липкость основы.
Кроме того, плоскостность базовой пленки также напрямую влияет на качество резки. Когда отклонение толщины базовой пленки превышает ± 0,3 мкм, локальная концентрация давления приведет к разрушению заднего покрытия.
5. Окружающая среда и чистота: мельчайшие частицы — это «невидимые ножи».
Частицы пыли диаметром всего 10 мкм достаточны для того, чтобы под действием натяжения выдавить постоянные ямки.
• Уровень чистоты: для цехов по резке рекомендуется уровень 100 000 или выше.
• Ежедневная уборка:
◦ Протирайте все направляющие ролики безворсовой тканью, смоченной спиртом, каждые 4 часа.
◦ При каждой смене очищайте резиновую пудру с вала ножа, прижимного ролика и торцевой поверхности намотки.
◦ Строго запрещено производить шлифовку, шлифовку и удаление пыли рядом с машиной для продольной резки.
• Контроль статического электричества: Установите электростатический нейтрализатор, чтобы предотвратить адсорбцию пыли на поверхности подложки.
6. Эксплуатация и управление: Люди всегда являются последней линией обороны.
Стандартизированные точки работы
1. Технические характеристики заправки пленкиУбедитесь, что задняя поверхность покрытия обращена правильно, чтобы избежать случайного контакта с жестким валиком.
2. Лечение суставов:Соединительная лента должна быть ровной и не деформированной, иначе она поцарапает последующее защитное покрытие.
3. Режим запуска-остановки:Перед запуском продольно-резательной машины проведите замер на низкой скорости на протяжении 10-20 метров, а затем, убедившись в отсутствии аномальных повреждений, увеличьте скорость.
Метод быстрой оценки (подтверждение по первой статье)
Перед тем как разрезать каждый рулон, возьмите первый отрезок длиной около 2 метров, нанесите на него защитное покрытие с помощью тестовой ленты 3M 810, а затем снимите ее, чтобы проверить наличие следов переноса покрытия или царапин – это более точный способ, чем осмотр невооруженным глазом.
Аномальный механизм замкнутого контура
После обнаружения повреждения заднего покрытия:
1. Немедленно остановите оборудование и зафиксируйте место повреждения соответствующих частей оборудования.
2. Используя мощный фонарик, осмотрите поверхность направляющего ролика по секциям.
3. Проследите данные об адгезии партии базового пленочного покрытия.
4. Отрегулируйте параметры и повторно нарежьте образец для проверки.
7. Список для самодиагностики перед повреждением (можно прикрепить рядом с оборудованием)
| проект | требования | Частота |
| Поверхность направляющего ролика | Без заусенцев, без клея. | Перед каждой сменой |
| Зазор между ножами | 0,02–0,05 мм | Каждый раз, когда меняются технические характеристики |
| Натяжение при разрезании | 6–12 Н/м | Мониторинг в режиме реального времени |
| Твердость ролика | Шоу А60–70 | Ежемесячное тестирование |
| Влажность в мастерской | 50%–65% | Непрерывный мониторинг |
| Тест первого образца Backcoat | Подтверждение метода ленты | за том |
Эпилог
Предотвращение и контроль повреждений заднего покрытия ленточнорезильных машин — это проблема, которую нельзя решить одной мерой, а представляет собой комплексный системный подход, включающий в себя «оборудование + процесс + материалы + окружающая среда + управление». По-настоящему эффективная способность предотвращать повреждения проявляется в трех аспектах:
• Конструктивно снижает вероятность контакта между задним слоем и твердой поверхностью.
• Стабильная резка осуществляется при минимально возможном натяжении с точки зрения параметров.
• Что касается деталей, то в систему контроля включен каждый направляющий ролик, каждое соединение и каждая частица пыли.
В следующий раз, когда вы столкнетесь с проблемой царапин на заднем покрытии, возможно, стоит начать с поверхности направляющего ролика — зачастую первопричина повреждения кроется в самом незаметном ролике.
Если вам нужна дополнительная информация о параметрах процесса продольной резки, соответствующих различным системам нанесения покрытия на обратную сторону, или о конкретных методах отладки станков для продольной резки с круглым ножом, вы можете продолжить общение.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




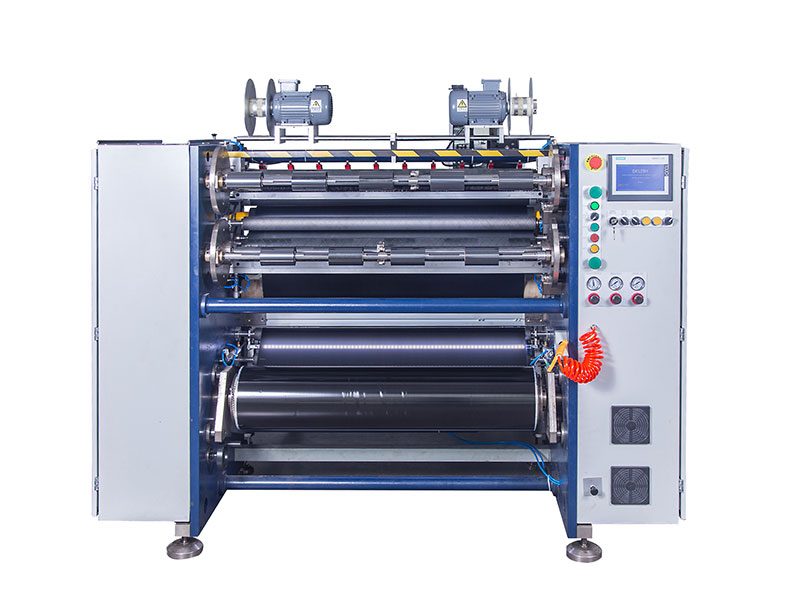 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках






