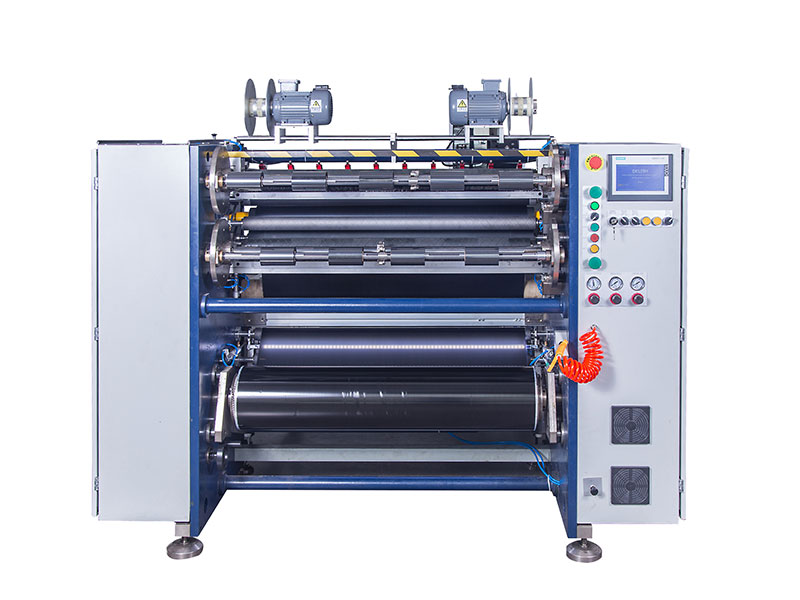
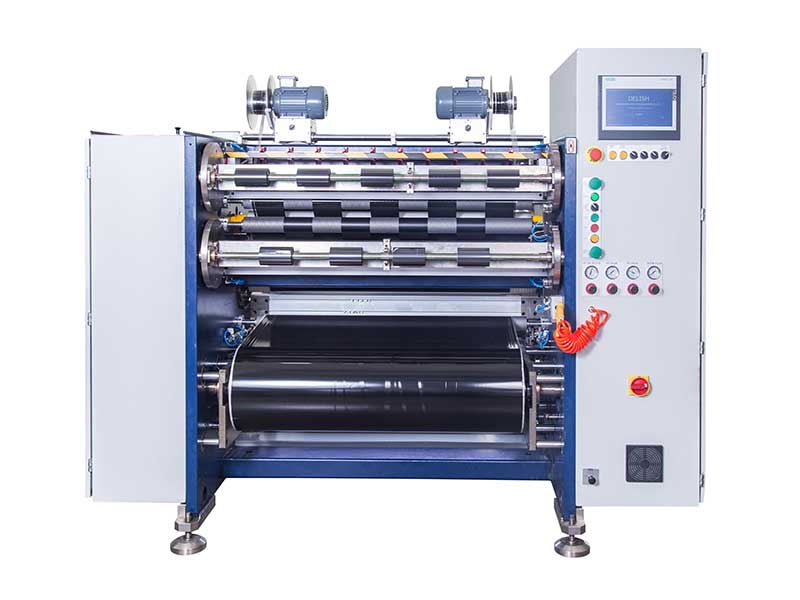
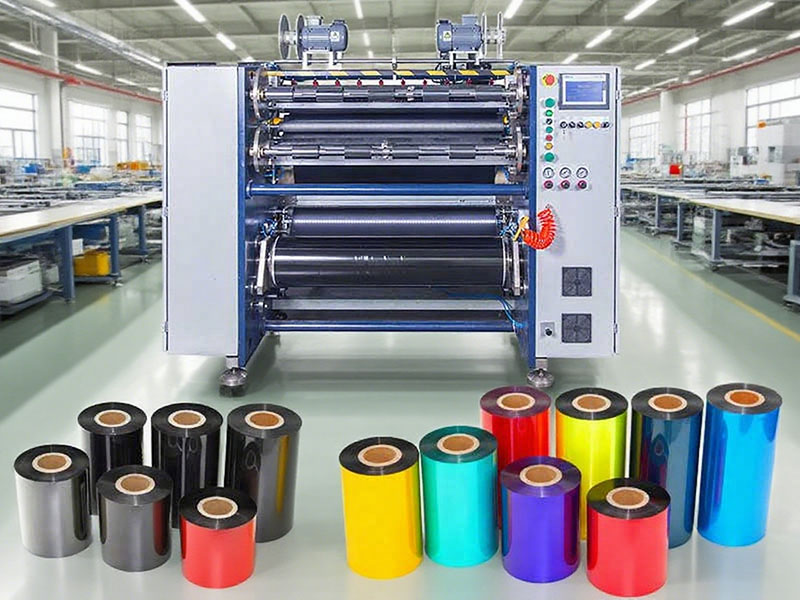
В процессе производства ленты (термотрансферной ленты) режущий станок является одним из ключевых элементов оборудования, и стабильность его вала напрямую определяет чистоту кромки разреза, выход годной продукции и производительность. Однако после длительной работы на высоких скоростях распространенной неисправностью является радиальное биение (т.е. смещение оси) вала инструмента. Чрезмерное биение может привести к образованию заусенцев на поверхности разреза, смещению ленты, сколам лезвий и даже к браку всего рулона. В данной статье будет проведен систематический анализ причин биения вала ножа и предложено комплексное решение от обнаружения до ремонта.
1. Диагностика в первую очередь: как точно определить биение древка ножа?
Не стоит разбирать, полагаясь только на интуицию. Сначала проведите количественное тестирование:
1. Измерение с помощью циферблатного индикатораОснование магнитного измерительного прибора закреплено на корпусе, а щуп индикатора часового типа расположен перпендикулярно внешней окружности вала инструмента (вблизи подшипника и места крепления инструментального блока). Медленно вращайте вал инструмента вручную, чтобы наблюдать за диапазоном колебаний стрелки часового механизма. Допустимое биение: для обычных прецизионных станков для продольной резки требуется ≤ 0,01 мм, для обычного оборудования ≤ 0,03 мм. Любое биение свыше 0,05 мм требует немедленного устранения.
2. Выслушивание и определение позиции.В режиме холостого хода периодически слышен щелчок или слышна низкочастотная вибрация, а после нагружения этот ненормальный шум усиливается.
3. Качество кромки срезаКрая нарезанной ленты неровные, на одной стороне заметны заусенцы, или ширина одного и того же рулона колеблется более чем на 0,3 мм.
2. Анализ первопричин: четыре типичные причины
1. Износ или выход из строя подшипников (более 60%)
Прецизионные подшипники на обоих концах вала фрезы подвергаются длительной высокой нагрузке, имеют плохую смазку или в них попадает углеродная пыль, что приводит к образованию точечных повреждений дорожки качения и деформации сепаратора. В результате вибрации усиливаются с увеличением скорости вращения и сопровождаются нагревом.
2. Древко ножа согнуто и деформировано.
Пластиковый изгиб корпуса вала из-за случайных ударов (например, падения во время смены инструмента), длительного натяжения ремня или усталости материала. Особенности: При измерении с помощью индикатора часового типа стрелка отклоняется в одном направлении, а затем возвращается в исходное положение.
3. Повреждение держателя инструмента или монтажной поверхности.
Внутреннее отверстие держателя инструмента изношено, контргайка ослаблена или торцевая поверхность вала инструмента повреждена. Примечание: Иногда сам вал не погнут, но на монтажном конусе посадочного места инструмента присутствуют железные опилки, вызывающие наклон лезвия — это называется «ложное биение».
4. Отверстие в корпусе подшипника изношено или смещено относительно центра.
Чрезмерная соосность отверстий подшипникового узла с обеих сторон рамы, или же отверстие для седла увеличивается из-за вибрационного износа. Метод обнаружения: Снимите подшипник и измерьте округлость отверстия для седла и соосность с противоположной стороны с помощью внутреннего микрометра.
3. Иерархический план ремонта (от простого к тщательному)
Вариант 1: Не требующий демонтажа, ремонтопригодный (для устранения незначительного биения на ранних стадиях ≤0,02 мм)
• Шаги:
1. Очистите вал ножа и область подшипника, а затем протрите скопления тонера нетканым материалом, смоченным в спирте.
2. Проверьте и затяните контргайку подшипника (используя динамометрический ключ в соответствии со значением момента затяжки, указанным в руководстве по эксплуатации оборудования).
3. Замена смазки: Рекомендуется использовать литиевую противозадирную смазку (например, Shell Gadus S2 V220) с низким пылеобразованием и высокой термостойкостью.
4. После теста повторно проверьте биение — если улучшение не очевидно, переходите к следующему шагу.
Вариант 2: Этап замены подшипника (распространенный ремонт, можно восстановить размер до 0,008-0,015 мм)
• Подготовка инструментов: съемник подшипников, индукционный нагреватель (или емкость для масляной ванны), шестигранный ключ, медный стержень.
• Основные операции:
1. Снимите лезвие и держатель инструмента и отметьте исходное положение каждой детали.
2. Снимите старый подшипник равномерно с помощью съемника – постукивать по наружному кольцу запрещено, чтобы не повредить шейку подшипника.
3. Проверьте размер посадки шейки: обычно он должен быть на 0–0,005 мм больше внутреннего диаметра подшипника (посадка с натягом). Если шейка изношена, ее необходимо отремонтировать путем зачистки щеткой или распыления (см. Схему 3).
4. Установите новый подшипник: нагрейте подшипник в масле при температуре 120°C в течение 10 минут, вставьте его в шейку вала, пока он горячий, и затяните гайку после остывания.
5. После сборки ручное вращение должно быть плавным и без заеданий.
Вариант 3: Этап ремонта шейки вала (изношенная или слегка изогнутая, биение 0,03-0,08 мм)
• Метод А: Электроосаждение (нанесение покрытия кистью)
Локальная шлифовка или царапание шейки вала. Никель-медный раствор наносится электролитическим методом до нужного размера с помощью гальванического карандаша во вращающемся состоянии вала, а затем шлифуется до требуемого размера (требуется специальное оборудование, рекомендуется привлекать сторонних специалистов).
• Метод B: Ремонт распылением
Укрепляет поверхности после устранения больших участков износа или изгиба. Покрытие наносится методом сверхзвукового пламенного напыления с последующим тонким шлифованием до исходного размера. Твердость покрытия может достигать более HRC68, а износостойкость превосходит показатели исходного вала.
• Метод C: Выпрямление (только тонкий вал, величина изгиба ≤ 0,1 мм/м)
Используйте V-образную железную раму для подъема оси, определите самую высокую точку с помощью индикатора часового типа, используйте пресс для обратного изгиба и удерживайте давление, и повторяйте измерения до достижения требуемого состояния. Примечание: Вал станка для продольной резки ленты в основном изготовлен из закаленной стали, и после калибровки его следует подвергнуть закалке при низкой температуре для снятия напряжений (160 °C × 2 ч), иначе он вернется в исходное положение.
Вариант 4: Ремонт отверстия в корпусе подшипника рамы (для сильно изношенного оборудования)
• Скучное место: Исходное отверстие расточки увеличивается на 1-2 мм, запрессовывается в предварительно обработанную стальную втулку (посадка с натягом), а затем растачивается до требуемого размера наружного диаметра подшипника, при этом обеспечивается соосность отверстия с обеих сторон ≤ 0,01 мм.
• Прочистка на месте:В ситуациях, когда раму невозможно разобрать, можно использовать концентрические развертки или клей для ремонта отверстий в корпусе (например, Loctite 660), но это подходит только для условий низкой скорости и небольшой нагрузки, а использование высокоскоростных продольно-резательных станков не рекомендуется.
4. Профилактическое техническое обслуживание: 6 золотых правил для продления срока службы вала инструмента.
1. Очистка от нагара с помощью воздушного ножа: Добавьте трубку для продувки сжатым воздухом рядом с валом ножа, чтобы регулярно сдувать осевший тонер — тонер является основной причиной выхода из строя подшипников.
2. Обычное центрирование:Каждые 500 часов работы проверяйте параллельность вала режущего инструмента и тягового ролика с помощью лазерного выравнивателя.
3. Разумное напряжение:При вращении ремня надавите пальцами на середину ремня, при этом величина провисания должна составлять 1,5 толщины ремня. Слишком сильное натяжение приводит к изгибу вала, слишком слабое – к проскальзыванию.
4. Балансировка инструментаПосле замены лезвия необходимо выполнить статическую балансировку (простой метод: держатель инструмента устанавливается горизонтально на два параллельных лезвия и должен произвольно останавливаться после легкого толчка, не фиксируясь в определенной точке).
5. Запуск и предварительный нагревПеред запуском машины зимой необходимо в течение 10 минут поработать на холостом ходу на низких оборотах, чтобы выровнять температуру подшипников перед нагрузкой.
6. Ведомость учета: каждый раз проверяйте значение биения, модель подшипника и дату замены, а также составьте кривую срока службы.
5. Когда его необходимо утилизировать и заменить?
Стоимость ремонта превышает стоимость замены, если:
• Поперечные трещины на поверхности вала (усталостные трещины будут распространяться);
• Величина изгиба превышает 0,2 мм, и изделие восстанавливает форму после двух выпрямлений;
• Сильно деформированный шпоночный паз или прогнившая резьба головки вала.
В этом случае следует обратиться к производителю оригинального вала или профессиональному изготовителю валов для заказа нового вала. Рекомендуется использовать материал 38CrMoAl (азотирование) или SKD11 (закалка-отпуск), твердость HRC55-60.
Эпилог
Биение вала ножа — не смертельная болезнь, но требует подхода «диагностика-оценка-точный ремонт». От ежедневной продувки тонером и регулярной замены подшипников до распыления или установки втулок при необходимости, подавляющее большинство валов инструментов с биением можно восстановить до точности, близкой к заводской. Ключевой момент: не допускайте чрезмерной нагрузки — небольшие скачки могут привести к сколам подшипников или деформации цапфы в течение 48 часов. Возьмите за правило каждую неделю быстро проверять вал с помощью индикатора часового типа, и ваш станок для продольной резки ленты будет поддерживать остроту реза круглый год.
Примечание: При разборке крупномасштабного оборудования и прецизионной шлифовке рекомендуется привлекать к работе специалистов, имеющих квалификацию в области механического обслуживания.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




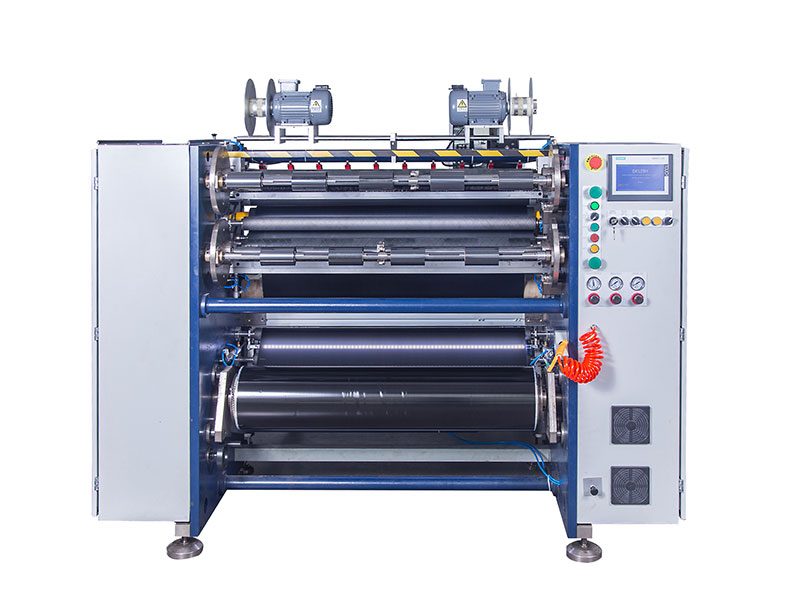 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках






