В «прецизионной конструкции» литий-ионных аккумуляторов катод, анод, электролит и сепаратор являются четырьмя основными материалами. Среди них, хотя диафрагма и не участвует напрямую в электрохимической реакции, она играет важнейшую роль «защитного устройства». Она изолирует положительный и отрицательный электроды, предотвращая короткие замыкания, обеспечивая при этом свободный проход ионов лития. Любой незначительный дефект – например, заусенцы, отверстия или отклонения размеров – может привести к серьёзным проблемам безопасности, таким как снижение производительности аккумулятора, саморазряд и даже тепловой пробой.
Таким образом, точность продольной резки, являясь ключевым процессом в процессе производства сепараторов, напрямую определяет качество сепаратора и безопасность аккумулятора. «Точность продольной резки до ±0,1 мм» — это не только технический параметр, но и выдающееся достижение в области производства сепараторов для литиевых аккумуляторов. В данной статье мы подробно рассмотрим технический прорыв и практические примеры, позволяющие достичь этой сверхвысокой точности.
1. Почему так важно значение ± 0,1 мм?
Сепараторы литиевых аккумуляторов, особенно высококачественные мокрые сепараторы, обладают такими характеристиками, как ультратонкость (обычно 5–20 мкм), высокая прочность, но лёгкость разрыва, а также хрупкий керамический слой, покрывающий поверхность. Это предъявляет весьма высокие требования к процессу резки:
1. Устраните заусенцы и пыль. Любые микроскопические заусенцы и пыль, образующиеся при резке, могут пробить сепаратор и вызвать внутренние короткие замыкания после намотки в батарею.
2. Гарантия абсолютной точности размеров: ширина диафрагмы должна точно соответствовать ширине электродной пластины (положительного и отрицательного). Слишком широкая ширина может привести к короткому замыканию при контакте с наконечниками; слишком узкая ширина не позволит полностью изолировать положительный и отрицательный полюса, что также приведёт к короткому замыканию.
3. Поддерживайте идеальное качество намотки: намотка должна быть аккуратной и плотной, без змеевиков (неровных краев), складок и концентрации напряжений. Некачественная намотка может привести к трудностям при размотке, деформации при растяжении и даже к прямому браку при последующем производстве аккумуляторов.
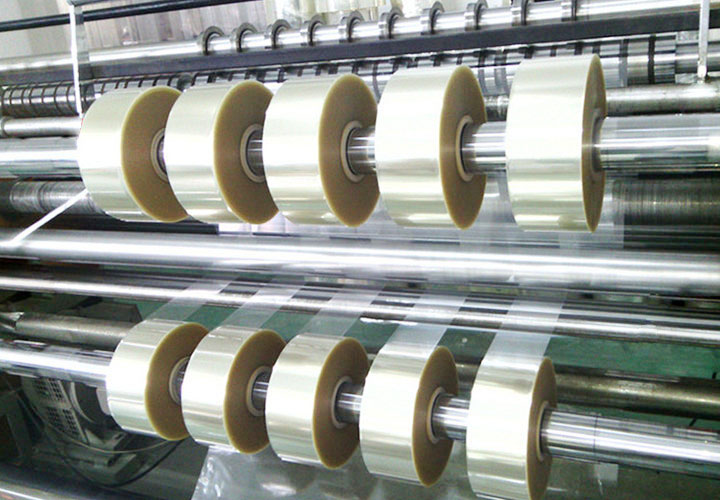
Точность ± 0,1 мм означает, что на мастер-ролике шириной в несколько метров тонкая, как крыло цикады, плёнка разрезается на десятки узких полосок, и её погрешность должна быть не более диаметра волоса. Это не только проверка оборудования, но и стремление к максимальному контролю над всем процессом.
2. Достичь технологического прорыва с сверхвысокой точностью ± 0,1 мм
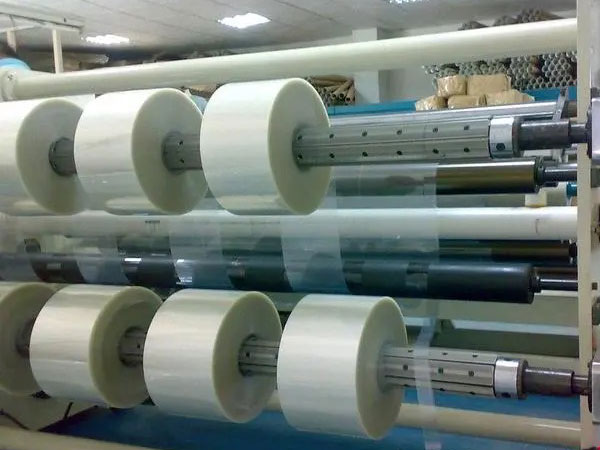
Традиционные машины для продольной резки не в состоянии удовлетворить этим требованиям, а достижение такой точности требует ряда междисциплинарных технологических интеграций и прорывов.
1. Сверхточная механическая платформа и оптимизация динамики
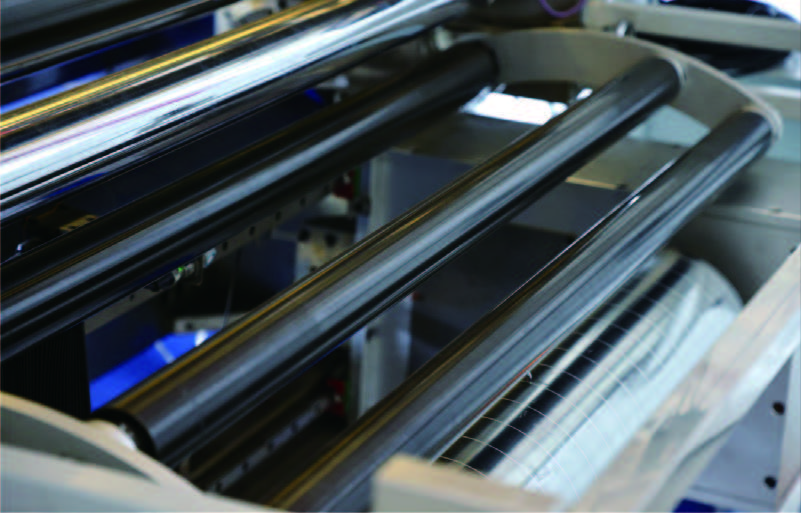
• Вал с пневматической подвеской «Zero Backlash»: разматывающие, тяговые и намоточные ролики оснащены пневматической подвеской, обеспечивающей бесконтактную передачу усилия без трения. Это полностью исключает вибрации, зазоры и износ, характерные для традиционных зубчатых передач, обеспечивая плавное регулирование натяжения.
• Цельная чугунная станина и прецизионные направляющие: цельная чугунная станина с высокой жёсткостью и высокими демпфирующими характеристиками эффективно поглощает и подавляет вибрации, возникающие во время резки. Все подвижные узлы установлены на прецизионных линейных направляющих, что обеспечивает прямолинейность и стабильность работы.
• Система динамической балансировки массы: значительные изменения массы рулона могут нарушить балансировку системы на высоких скоростях. Современный продольно-резательный станок оснащен системой динамической балансировки в режиме реального времени, которая компенсирует вибрацию, вызванную изменениями качества, с помощью противовеса или технологии активного управления, обеспечивая стабильность всего процесса.
2. Интеллектуальный контроль натяжения — «душа» технологии
Натяжение — основа процесса продольной резки. Если натяжение слишком большое, плёнка растянется или даже порвётся; если натяжение слишком слабое, провисание намотки образует складки. Для достижения точности ±0,1 мм необходимо обеспечить точный контроль микронатяжения на уровне миллинутриентов (мН).
• Полная замкнутая обратная связь по натяжению: система контролирует натяжение каждой секции (размотка, вытягивание, перемотка) в режиме реального времени с помощью высокоточных датчиков натяжения и передает данные на центральный контроллер (ПЛК).
• Многоступенчатое управление конусностью: система автоматически рассчитывает и выводит оптимальную кривую конусности натяжения в соответствии с изменением диаметра рулона, гарантируя, что натяжение всегда будет оптимальным от пустого до полного рулона, избегая таких дефектов, как «узор хризантемы» и «морщинистость капусты».
• Система активного наведения (EPC): установите высокоточные датчики CCD или ультразвуковые датчики перед размоткой, резкой и намоткой, отслеживайте положение края диафрагмы в реальном времени и точно настраивайте его с помощью приводных роликов серводвигателя, чтобы гарантировать, что лента всегда находится на правильном пути во время резки и намотки, что является ключом к обеспечению аккуратности и отсутствия извивов краев.
3. Система прецизионных инструментов для продольной резки
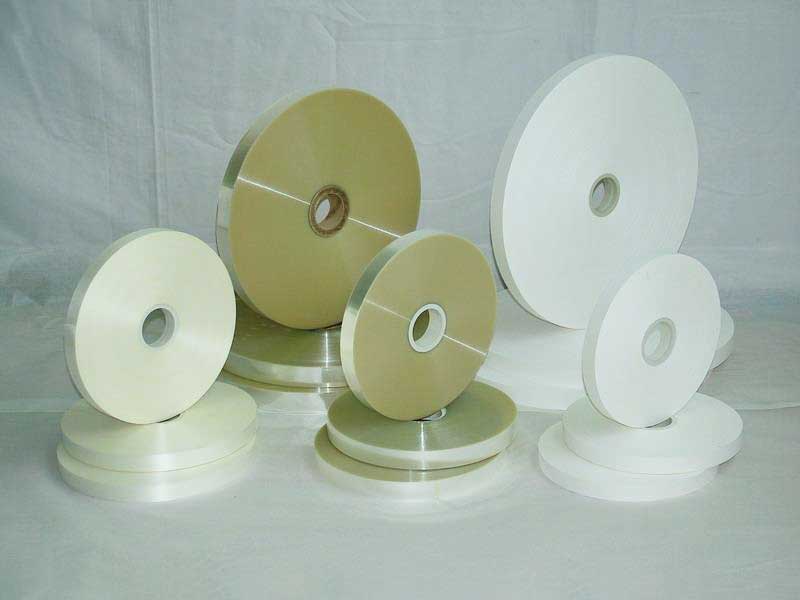
• Материал и процесс инструмента: режущее лезвие должно быть изготовлено из сверхтвердой, износостойкой порошковой быстрорежущей стали или вольфрамовой стали, а также пройти обработку нанопокрытием и прецизионную шлифовку для обеспечения остроты и долговечности режущих кромок.
• Конструкция инструмента: в основном используется режим резки «верхний и нижний дисковые ножи» (резка ножом). Верхний нож изготовлен из острого твердосплавного сплава, а нижний — из высокотвёрдой закаленной стали. Величина перекрытия и глубина резания между ними регулируются с точностью до микрона для обеспечения чистого реза с минимальным количеством заусенцев и пыли.
• Держатель инструмента высокой жесткости: держатель инструмента и сам держатель инструмента должны быть чрезвычайно жесткими, чтобы противостоять боковым силам, возникающим во время резки, гарантируя, что все лезвия остаются на месте при высоких скоростях.
4. Интеллектуальная система управления и цифровой двойник
• Интегрированные ПЛК и ЧМИ: современные машины продольной резки управляются высокопроизводительным ПЛК, который координирует работу всех модулей, таких как управление движением, натяжением и температурой. Удобный человеко-машинный интерфейс (ЧМИ) позволяет оператору вызывать параметры рецепта одним щелчком мыши, что значительно снижает вероятность ошибок, связанных с человеческим фактором.
• Система сбора и мониторинга данных (SCADA): данные о работе машины (скорость, натяжение, давление, температура и т. д.) регистрируются и анализируются для оптимизации процесса, прогнозирования отказов и отслеживания качества продукции.
• Цифровой двойник: самая передовая технология — создание цифровой модели физического станка для продольной резки в виртуальном пространстве. Перед началом резки можно провести моделирование и предварительную настройку параметров в виртуальной среде для поиска оптимального решения, что значительно сокращает затраты на пробы и ошибки, а также отходы материала.
3. Практика применения: от лаборатории до массового производства
Технологические прорывы в конечном итоге служат производству. В практическом применении, помимо самого оборудования, не менее важны технологические знания.
• Настройка зазора ножа и объёма резки: необходимо многократно корректировать параметры в зависимости от толщины диафрагмы, характеристик покрытия, влажности и т. д. для поиска оптимальных параметров. Это требует большого объёма экспериментальных данных и опыта инженеров.
• Баланс скорости резки: стремитесь к эффективности, обеспечивая точность и качество. Для сверхтонких мембран скорость не всегда означает лучшее, поэтому необходимо найти золотой баланс между качеством и эффективностью.
• Контроль окружающей среды: Чистая, постоянная температура и влажность производственной среды имеют решающее значение для предотвращения поглощения влаги и деформации диафрагмы, а также загрязнения пылью.
• Синергия между людьми и навыками: даже самое «умное» оборудование требует высококвалифицированных операторов и обслуживающего персонала. Они должны понимать принципы работы оборудования и логику процессов, а также уметь реагировать на различные аварийные ситуации и точно настраивать систему.
заключение
Точность резки ±0,1 мм – это воплощение глубокой интеграции междисциплинарных технологий, таких как машиностроение, материаловедение, автоматическое управление и искусственный интеллект. Это знаменует собой скачок в производстве оборудования для литиевых аккумуляторов от «практичного» к «простому в использовании», а затем и к «высочайшей точности».
Это, казалось бы, обычное оборудование для резки больших рулонов малыми рулонами на самом деле является закулисным героем, обеспечивающим высокую безопасность, стабильность и длительный срок службы литий-ионных аккумуляторов. С появлением новых технологий, таких как твердотельные аккумуляторы и более тонкие мембраны, требования к точности резки будут только возрастать. Эта технологическая конкуренция в «битве миллиметров» продолжит выводить всю отрасль литиевых аккумуляторов на новый уровень.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

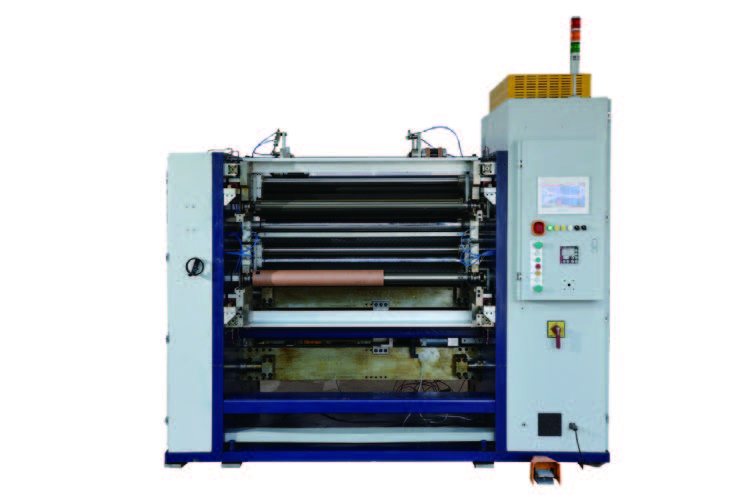 Новая энергетическая машина для резки MOP-пленки
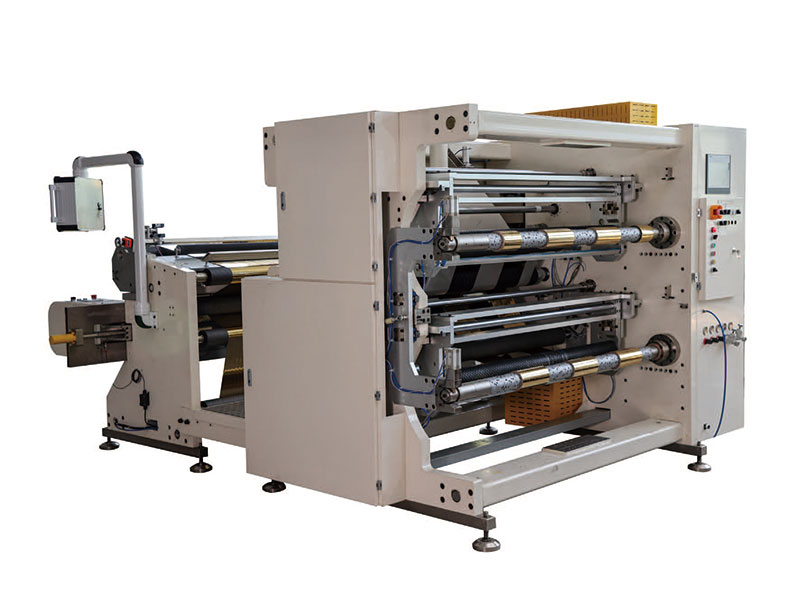 Машина для резки медной фольги (RSDS7H) 1350
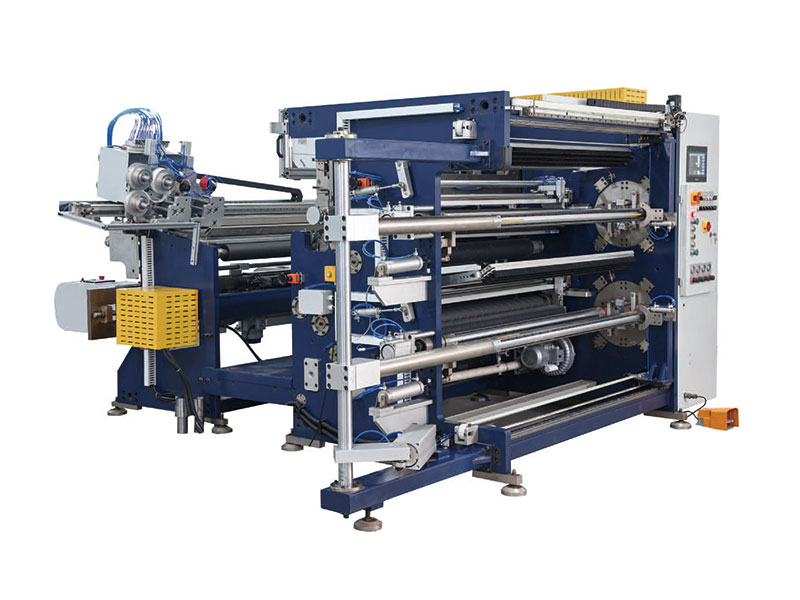 Машина для резки медной фольги RSDS7H 1350 PLUS






